Ce este o mașină de vulcanizare? Răspunsul Scurt
O mașină de vulcanizare este o presă care transformă compusul de cauciuc neîntărit într-o piesă finită puternică, elastică, rezistentă la căldură, prin aplicarea de căldură, presiune și timp controlate. Aparatul declanșează reacția de reticulare în interiorul cauciucului, în mod normal prin sisteme de întărire cu sulf sau peroxid, iar acea reacție este cea care separă o foaie modelabilă de compus de un produs din cauciuc real. Dacă intenționați să produceți tălpi de pantofi, inele O, garnituri, furtunuri sau suporturi anti-vibrații, mașina de vulcanizare este inima liniei dvs. de producție.
Gândește-te astfel: înainte de vulcanizare, cauciucul se comportă ca plastilina moale; după vulcanizare, devine materialul rezistent care absoarbe vibrațiile, etanșează fluidele și supraviețuiește căldurii și intemperiilor. În timpul procesului, majoritatea compușilor întăriți cu sulf sunt ținuți la 140-170 °C , sisteme cu peroxid la 160-200 °C , și compuși speciali, cum ar fi FKM și silicon la 170-250 °C . O mașină care nu poate întreține aceste ferestre va produce părți moi, lipicioase sau casante, indiferent cât de bun este compusul.
Concluzia este simplă: mașina dvs. de vulcanizare decide dimensiuni finale, duritate, compresie și durabilitate pe termen lung din fiecare parte pe care o expediezi. Amestecarea, măcinarea și preformarea există toate pentru a alimenta acest pas final, așa că luați mașina chiar înainte de a construi restul procesului în jurul acesteia.
- Temperatura: 140-250 °C în funcție de compus și de sistemul de întărire al acestuia.
- Presiune: de obicei 15-40 MPa pe zona proiectată a părții în timpul întăririi.
- Ora: de la câteva minute pentru garnituri subțiri până la 40-60 de minute pentru blocuri groase.
Cum funcționează vulcanizarea: căldură, presiune și timp
Chimia devine mai ușor de înțeles odată ce compari cauciucul cu un castron de tăiței încâlciți. În compușii întăriți cu sulf, căldura sparge inelele de sulf deschise și creează punți între lanțurile polimerice ale NR, SBR, EPDM sau NBR. În schimb, sistemele cu peroxid construiesc legături directe carbon-carbon. Rezultatul este o rețea tridimensională care oferă cauciucului rebound, rezistență chimică și capacitatea de a-și menține forma sub sarcină constantă. Acceleratorii și activatorii de întărire precum oxidul de zinc și acidul stearic controlează cât de repede se formează rețeaua, motiv pentru care rețeta compusului contează la fel de mult ca și setările mașinii.
Trei variabile controlează succesul: temperatura, presiunea și timpul. Temperatura conduce reacția chimică; presiunea împinge aerul afară și forțează compusul în fiecare cavitate; timpul determină cât de complet se termină reacția. Cauciucul subîntărit nu are rezistență și revine slab; cauciucul supraîntărit devine dur și predispus la crăpare.
Timpul practic de vindecare urmează o veche regulă de aproximativ 3-5 minute pe milimetru de grosimea cauciucului solid la temperaturi tipice de turnare. Prin urmare, un bloc de șoc de 12 mm poate avea nevoie de 40-60 de minute, în timp ce o garnitură de 2 mm se întărește în mai puțin de 10 minute. Părțile mai groase necesită, de asemenea, o încălzire mai lentă pentru a evita suprafețele pârjolite și centrele neîntărite.
| Metoda de încălzire | Interval practic de temperatură | Uniformitate tipică | Cel mai potrivit pentru |
|---|---|---|---|
| Abur | 120-180 °C | /-5 °C | Secțiuni groase, autoclave |
| Ulei fierbinte | Până la 250 °C | /-2 °C | Platanele care necesită o uniformitate strânsă |
| Cartuș electric | Până la 300 °C | /-3 °C cu control PID | Platine mici, mașini de injectare |
Principalele tipuri de mașini de vulcanizare
Nu orice produs din cauciuc poate fi vindecat în același mod. Geometria piesei, volumul anual și stilul matriței vă vor indica unul dintre cele patru tipuri de mașini.
Presă hidraulică de întărire (turnare prin compresie)
Calul de bătaie al industriei cauciucului. Un semifabricat sau o bandă neîntărită este încărcată într-o matriță deschisă, placa se închide sub presiune hidraulică și căldura trece prin matriță în compus. Presele multifuncționale stivuiesc mai multe niveluri de matriță pentru a crește randamentul și, deoarece matrițele sunt relativ simple, acest tip rămâne prima alegere pentru plăcuțe, garnituri, tălpi de pantofi și etanșări de uz general. Cele două cifre critice de achiziție sunt dimensiunea platoului și tonaj.
Presă de vulcanizare în vid
Aerul prins provoacă vezicule și colțuri neumplute, în special în formele cu nervuri subțiri, cavități adânci sau inserții metalice. O presă de vulcanizare în vid evacuează camera înainte ca matrița să se închidă complet, eliminând majoritatea defectelor legate de aer. O opțiune prietenoasă cu operatorul din această categorie este a mașină de presat la cald cu vid cu o carcasă completă, evacuare programabilă și control al temperaturii PID pe fiecare platan.
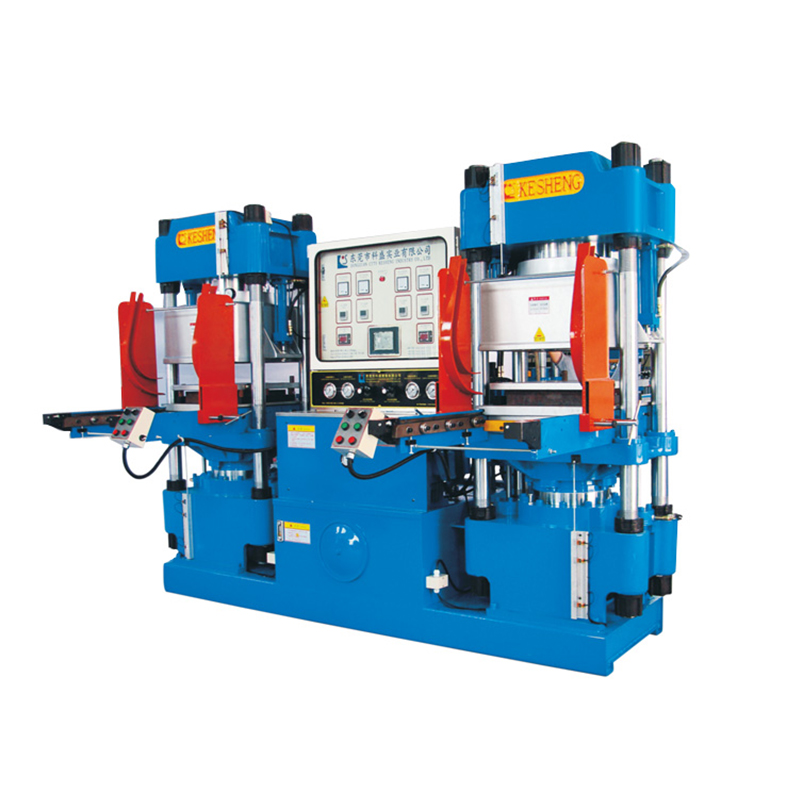 Mașină de presat la cald cu vid personalizat Producători, Furnizori Această mașină este o mașină de vulcanizare pentru diverse produse din cauciuc și plastic. Are funcțiile de blocare a matriței de sincronizare, pre... Vizualizare produs →
Mașină de turnat prin injecție de cauciuc
O mașină de injectare plastifiază compusul într-o unitate cu șurub sau piston și îl injectează direct într-o matriță închisă sub presiune. Nu mai trebuie să cântăriți în prealabil semifabricatele sau să deschideți matrița pentru a le încărca, ceea ce scurtează ciclurile și reduce flash-ul. Mașinile verticale strălucesc cu piese metalice lipite, cum ar fi garniturile de ulei și arcurile pneumatice; mașinile orizontale se potrivesc cu modele mai mari și producție mai mare. Producătorii de etanșări care trec de la compresie la injecție văd adesea o scădere semnificativă a costului forței de muncă la aceleași numere de piese. Din acest motiv, al nostru mașină de injecție de cauciuc verticală sau orizontală este construit având în vedere schimbarea rapidă a materialului și controlul repetabil al loviturii.
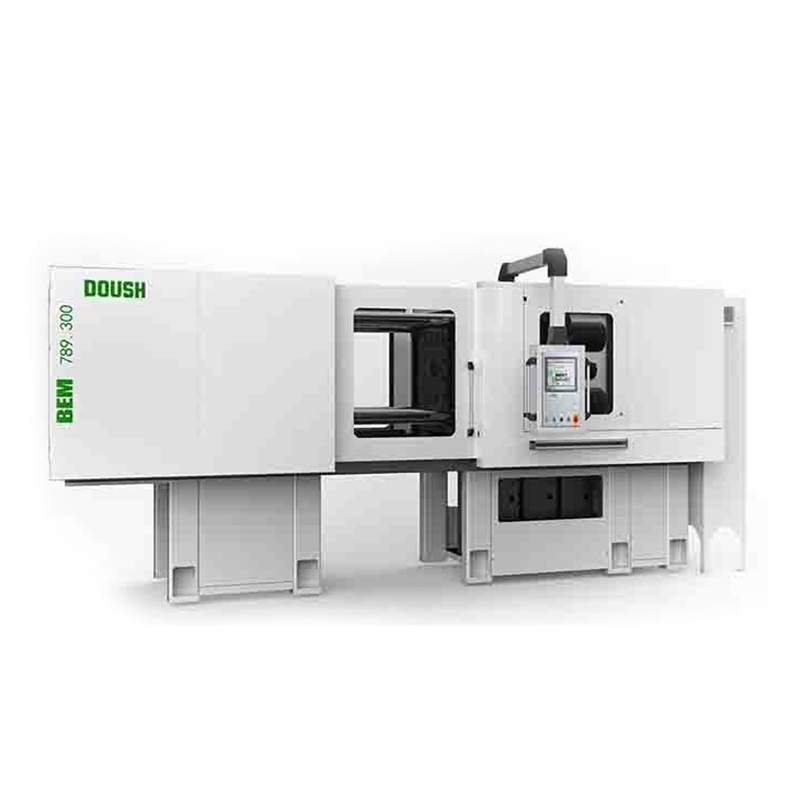 Producători, furnizori de mașini de injecție de cauciuc vertical/orizontal la comandă Este o tehnologie pentru producerea de produse turnate din cauciuc. Este folosit în principal în producția de produse turnate din cauciuc, cum ar fi e... Vizualizare produs →
Autoclave și linii de întărire continuă
Profilele lungi, furtunurile și cablurile nu se pot potrivi între plăcile plate. Aceste produse se întăresc în interiorul autoclavelor umplute cu abur de înaltă presiune sau pe linii continue care combină extrudarea cu încălzirea cu microunde, aer cald sau baie de sare. În aceste sisteme, viteza de producție este determinată de lungimea zonei de încălzire și de precizia controlului temperaturii acesteia, mai degrabă decât de tonajul presei.
| Tip mașină | Produse tipice | Caracteristicile ciclului | Avantajul principal |
|---|---|---|---|
| Presă de compresie | Garnituri, plăcuțe, tălpi de pantofi | Minute pe ciclu, orientat pe lot | Cost redus de matriță, flexibilitate |
| Presă cu vid | Garnituri de precizie, inserții lipite | Puțin mai lungă din cauza evacuării | Mai puține defecte de aer, densitate constantă |
| Mașină de injecție | Inele O, conectori, piese de mare volum | Ciclu rapid de injectare și întărire | Repetabilitate, flash mai puțin, forță de muncă redusă |
| Autoclavă sau linie continuă | Furtunuri, cabluri, profile | Continuu sau lot după sarcină | Lungimi lungi se întăresc uniform |
Cum să alegeți mașina de vulcanizare potrivită
Alegerea unei prese pornește de la piesa finită, nu de la un catalog de produse. Răspunde la cinci întrebări înainte de a solicita o ofertă.
- Care este suprafața proiectată a părții dvs. cele mai mari? Tonajul presei este egal cu suprafața proiectată înmulțită cu presiunea de turnare. O piesă de 400 mm x 400 mm acoperă 0,16 m²; la 25 MPa are nevoie de 4,0 MN, aproximativ 408 tone. Adăugarea unei marje de 10-15 la sută duce la o presă de 450-500 de tone.
- Care este temperatura maximă de întărire de care are nevoie compusul dumneavoastră? Dacă fișa tehnică solicită mai mult de 200 °C, evitați încălzirea cu abur la presiune joasă și alegeți în schimb încălzirea cu cartuş electric sau cu ulei fierbinte.
- Câte cavități va transporta matrița? Formele cu mai multe cavități expun imediat orice temperatură neuniformă a plăcii, așa că solicitați o citire a uniformității temperaturii la temperatura de lucru, nu doar la ralanti.
- Piesele dumneavoastră conțin inserții sau au nevoie de vid? Garniturile lipite, simeringurile de ulei și piesele arcurilor pneumatice beneficiază aproape întotdeauna de mașinile de vid sau de injecție.
- Care este volumul dumneavoastră de producție pe schimb? Turnarea prin comprimare menține costurile sculelor scăzute; turnarea prin injecție aduce timp ciclului și economii de forță de muncă atunci când volumele cresc.
Nu te opri la prețul de cotație. Faceți un buget pentru un test de rulare cu propriul compus și confirmați modul în care furnizorul măsoară temperatura și paralelismul plăcii înainte de expediere. Am petrecut mai mult de 15 ani construind mixere, mori, preformatoare și prese de întărire, iar fiecare unitate pe care o livrăm este testată pentru uniformitatea temperaturii și stabilitatea presiunii înainte de ambalare. Dacă nu sunteți sigur care categorie se potrivește produselor dvs., parcurgeți-vă prin intermediul nostru catalog complet de utilaje și discutați matrițele dvs. cu personalul nostru tehnic înainte de a comanda.
| Parametru | De ce contează | Ce trebuie verificat |
|---|---|---|
| Dimensiunea platanului | Definește dimensiunile maxime ale matriței | Comparați cu cel mai mare mucegai, plus spațiul liber |
| Tonajul nominal | Determină grosimea flash și densitatea piesei | Calculați din suprafața proiectată; solicitați un raport de testare |
| Interval de temperatură | Trebuie să acopere fereastra de vindecare a compusului dumneavoastră | Confirmați limita superioară cu marja de încălzire |
| Uniformitatea temperaturii | Afectează consistența ciclului și rata de respingere | Solicitați o măsurare în 9 puncte la temperatura de lucru |
| Lumina zilei și accident vascular cerebral | Determină înălțimea matriței și spațiul de demulare | Măsurați cu cel mai gros mucegai al dvs |
| Sistem de control | Stochează rețete de cura și protejează calitatea | Căutați HMI cu temporizatoare, alarme și înregistrarea datelor |
| Hardware de siguranță | Previne rănile în timpul încărcării și demulării | Verificați comenzile cu două mâini, dispozitivele de protecție și perdelele luminoase |
Unde sunt folosite mașini de vulcanizare: exemple industriale
Mașinile de vulcanizare apar în fiecare industrie a produselor din cauciuc. Firul comun este nevoia de elasticitate, performanță de etanșare și rezistență la căldură sau intemperii în condiții reale de funcționare.
- Tălpi de cauciuc pentru încălțăminte și încălțăminte sport: fabricile de pantofi vindecă tălpile exterioare din cauciuc împotriva tălpilor intermediare EVA, iar mașinile cu mai multe stații mențin linia în funcțiune. Mulți folosesc noastre mașină complet automată de turnat cu talpă din cauciuc
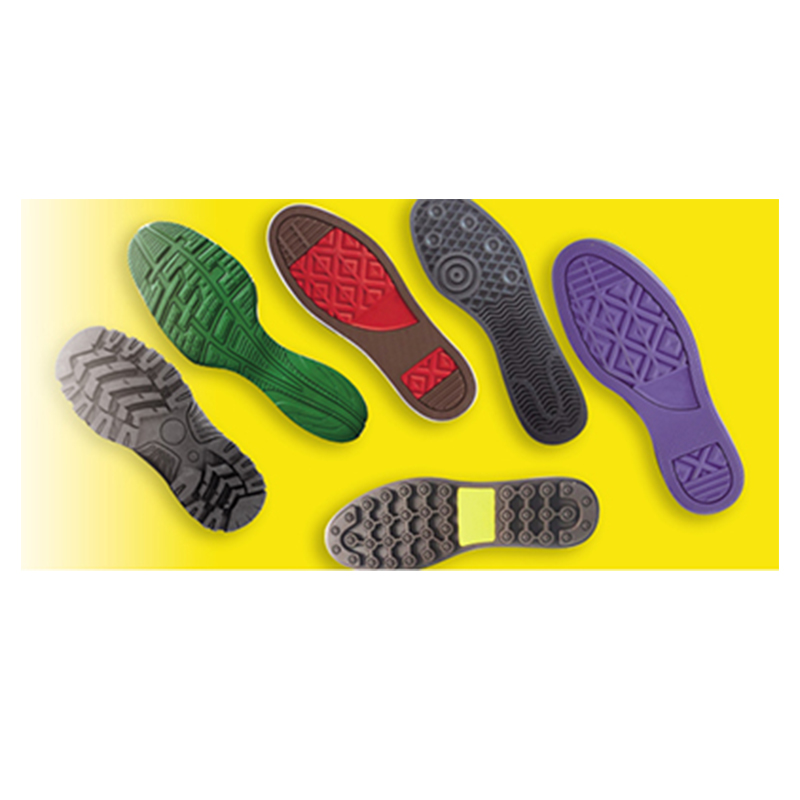 Mașină de turnat presă cu tălpi de cauciuc complet automatizată Producători, Furnizor Mașină de formare prin presare la cald complet automată de cauciuc Descrierea produsului1. Structura automată de alunecare și turnare a matriței poate roși... Vizualizare produs → pentru a întări mai multe tălpi pe ciclu cu distribuție uniformă a presiunii.
- Inele O și garnituri: aceste piese mici se bazează pe un control strâns al temperaturii și pe închiderea precisă a matriței; presele cu vid și mașinile de injectare domină această categorie.
- Garnituri de ulei și arcuri pneumatice: inserțiile metalice sunt încărcate, cauciucul este injectat sau modelat prin compresie în jurul lor, iar lipirea se formează în timpul aceluiași ciclu de întărire.
- Furtunuri, profile și izolarea cablurilor: liniile continue sau autoclavele înlocuiesc presele plate.
- Suporturi și role anti-vibrații: secțiunile groase necesită cicluri lungi și gradienți de temperatură atenți.
- Articole sportive, cum ar fi mingi de tenis: miezul bilei trece prin întărire la căldură înainte de etapa de ambalare cu pâslă și există linii complete pentru a gestiona acest proces.
După întărire, majoritatea pieselor turnate încă poartă blitz la linia de despărțire. Tăierea manuală sau răsturnarea într-o cameră de debaldare criogenică curăță piesa fără a deteriora suprafața de etanșare. Planificați această etapă de finisare împreună cu selecția presei, deoarece volumul blițului depinde de designul matriței și de precizia presei.
Siguranță și întreținere: Ce ar trebui să știe fiecare manager de producție
O mașină de vulcanizare combină căldură mare, forță hidraulică mare și plăci mari mobile. Când este respectat, oferă ani de serviciu fără probleme; atunci când este ignorată, poate răni operatorii și poate ruina producția într-un singur schimb.
Elemente esențiale de siguranță pentru fiecare linie de presă
- Instalați butoane de operare cu două mâini sau perdele luminoase, astfel încât presa să nu se poată închide în timp ce un operator atinge mâna în matriță.
- Utilizați procedurile de blocare/etichetare înainte ca cineva să curețe plăcile sau să schimbe matrițele.
- Înlocuiți furtunurile hidraulice la primul semn de uzură. Un jet de ulei fin care se scurge sub presiune poate pătrunde în piele și necesită îngrijiri medicale imediate.
- Purtați mănuși rezistente la căldură aprobate și protecție pentru față atunci când încărcați semifabricate și îndepărtați părțile întărite.
- Păstrați zona matriței fără scule și resturi de compus și nu dezactivați niciodată un comutator de siguranță pentru a economisi câteva secunde.
Un ritm practic de întreținere
- Verificați lunar paralelismul platanului cu un comparator și păstrați-l în interior 0,05 mm pe metru ; plăcile deformate creează o grosime neuniformă a părții.
- Măsurați temperatura platanului în nouă puncte la fiecare trei luni; așteptați o abatere în interior /-3 °C la temperatura setata.
- Înlocuiți uleiul hidraulic și filtrele la program, de obicei fiecare 2.000 de ore de funcționare și verificați dacă există apă sau murdărie în rezervor.
- Calibrați senzorii de temperatură la fiecare șase luni; un senzor de derivă risipește mai mult material decât majoritatea defecțiunilor mecanice.
- Inspectați cartușele de încălzire, țevile de ulei și garniturile de abur în timpul listei de verificare a pornirii schimburilor.
- Testați săptămânal comenzile cu două mâini, perdelele luminoase și opririle de urgență și păstrați o evidență scrisă.
Urmați acest ritm și o presă bine construită ar trebui să ruleze pentru 15-20 ani . Din experiența noastră, defecțiunile premature se datorează doar achiziționării la preț, omiterea verificării uniformității temperaturii sau lăsarea uleiului hidraulic să se degradeze. Spuneți furnizorului dvs. despre compusul, matrița și modelul de schimbare și veți primi o mașină care încă își îndeplinește obiectivul de calitate la cinci ani de la instalare.
Întrebări frecvente despre mașinile de vulcanizare
Care este diferența dintre o presă de vulcanizare și o mașină de turnat prin injecție de cauciuc?
O presă de vulcanizare, adică presa clasică de compresie, întărește un semifabricat pre-așezat în interiorul unei matrițe deschise. O mașină de injectare plastifiază compusul și îl injectează mai întâi într-o matriță închisă, apoi îl întărește. Injecția oferă cicluri mai scurte, mai puțin flash și o umplere mai bună a cavităților, dar matrițele sale costă mai mult și configurarea este mai complexă.
La ce temperatură și presiune ar trebui să atingă o mașină de vulcanizare?
Majoritatea compușilor de cauciuc se întăresc între 140 și 200 °C; Calitățile FKM și silicon pot necesita până la 250 °C. Presiunea tipică de turnare pe zona proiectată a piesei este 15-40 MPa , cu piese mai groase sau mai complexe care necesită un tonaj mai mare.
Cât timp trebuie să se vulcanizeze cauciucul într-o presă?
Regula de bază este 3-5 minute pe milimetru de grosime solidă, ajustată pentru curba de întărire a compusului. O garnitură subțire se poate întări în 4-8 minute, în timp ce o montură groasă poate rula 40-60 de minute. Confirmați întotdeauna cu un test cu reometru de vindecare pentru compusul dvs. specific.
De ce ar trebui să folosesc o presă de vulcanizare în vid?
Vacuumul elimină aerul din cavitatea matriței înainte de închiderea completă. Aceasta înseamnă mai puține blistere, umplere mai bună a colțurilor și o densitate mai consistentă, ceea ce contează pentru garnituri, inserții lipite și piesele cu geometrie complexă.
O singură mașină poate vulcaniza diferiți compuși de cauciuc?
Da, atâta timp cât temperatura maximă a mașinii acoperă fereastra de întărire a fiecărui compus. Păstrați materialele întărite cu sulf și cu peroxid separate prin curățarea matriței între loturi și treceți de la o presă la alta, în loc să rulați materiale incompatibile în aceeași zi fără o curățare temeinică.
Ce scurtează durata de viață a unei mașini de vulcanizare?
Vinovații obișnuiți funcționează dincolo de tonajul nominal, rulează temperaturi inegale ale plăcilor fără corecție, ignoră sănătatea uleiului hidraulic și omit verificările paralelismului. O rutină de întreținere programată bazată pe orele de funcționare, nu pe luni calendaristice, este cea mai ieftină asigurare pe care o puteți cumpăra.

